Jak produkuje się podłogę bambusową? Etapy i kontrola jakości
Oryginalna wersja w języku angielskim
Jak produkuje się podłogę bambusową? Deski handlowej zwykle nie wycina się z jednego pędu. Producent dzieli łodygi na listwy lub wiązki włókien, przygotowuje je i suszy, skleja w stabilny półfabrykat, kondycjonuje, obrabia deski, wykańcza i kontroluje. Przebieg różni się dla laminatów poziomych, pionowych, strand-woven i konstrukcji wielowarstwowych.
„Przetworzona podłoga bambusowa” obejmuje konstrukcje o różnych rdzeniach, klejach, gęstościach, profilach i powłokach. Przydatny opis rozróżnia wspólne etapy oraz punkty, w których poszczególne rodzaje wymagają innego procesu.
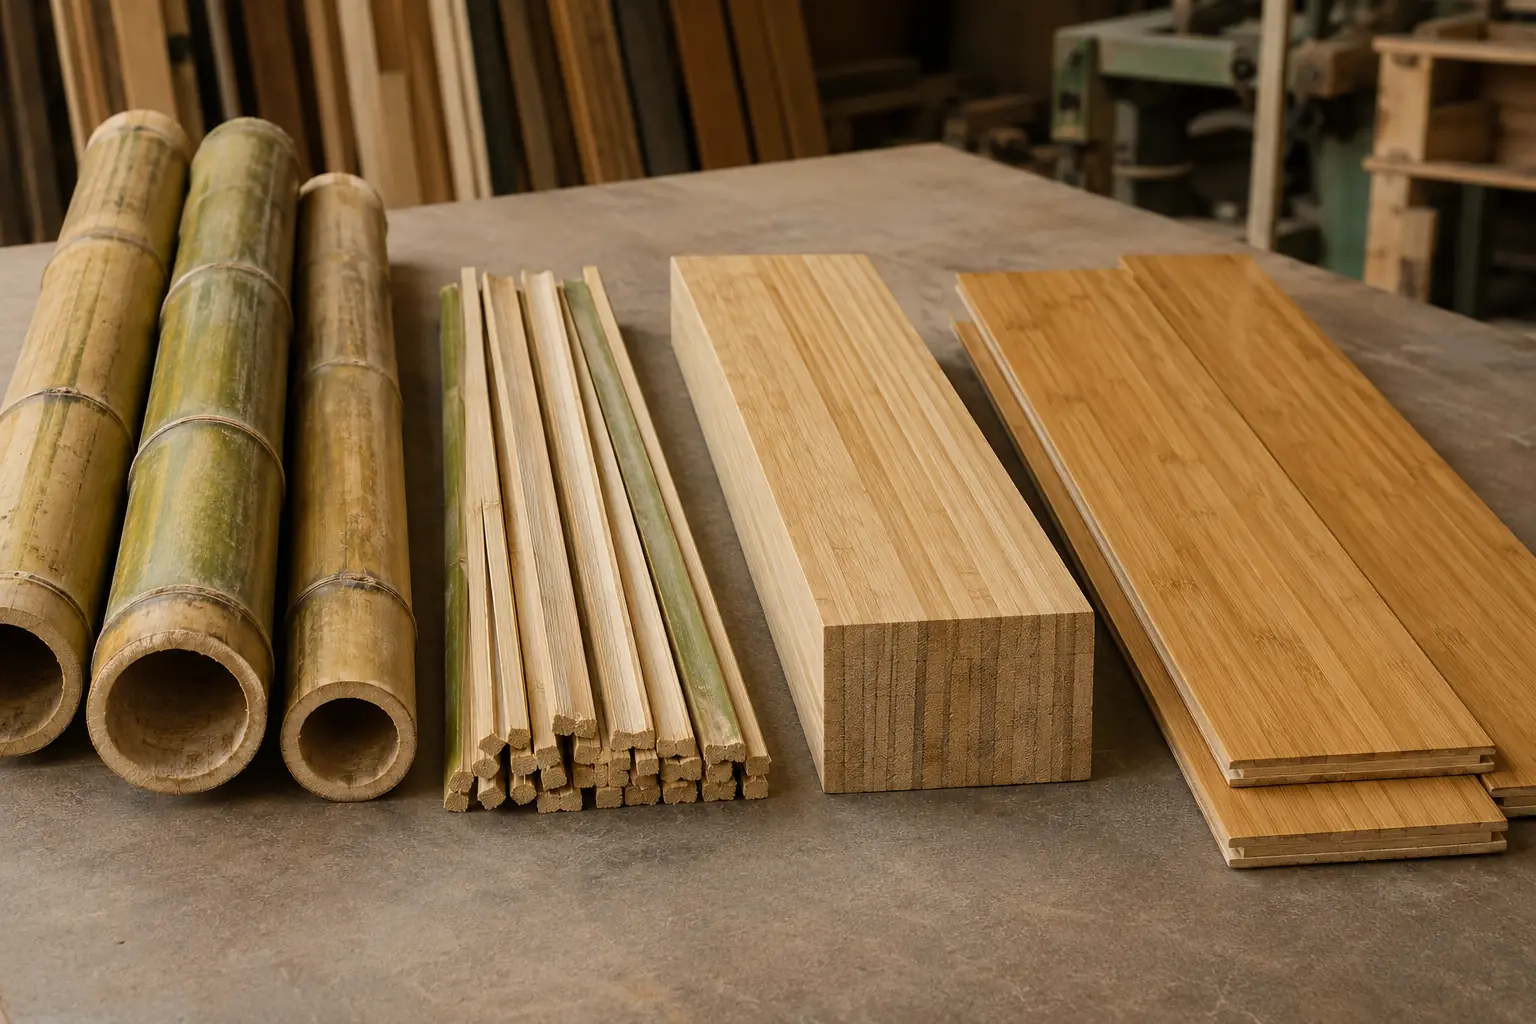
Podłoga handlowa jest materiałem przetworzonym
Łodyga jest pusta, zwęża się i ma węzły. Jej zakrzywiona ścianka nie staje się bezpośrednio szeroką, płaską deską: trzeba ją podzielić, wysuszyć, posortować i ponownie połączyć. „Lity bambus” oznacza więc zwykle laminowane listwy lub sprasowane włókna, a nie pojedynczy fragment łodygi.
Podłogi i sklejka mogą mieć wspólne etapy przygotowania, suszenia, klejenia i prasowania, ale nie są zamienne. Podłoga wymaga dodatkowo profili montażowych, wykończenia i określonych kontroli wymiarowych oraz użytkowych. Poradnik producentów sklejki bambusowej osobno omawia płyty.
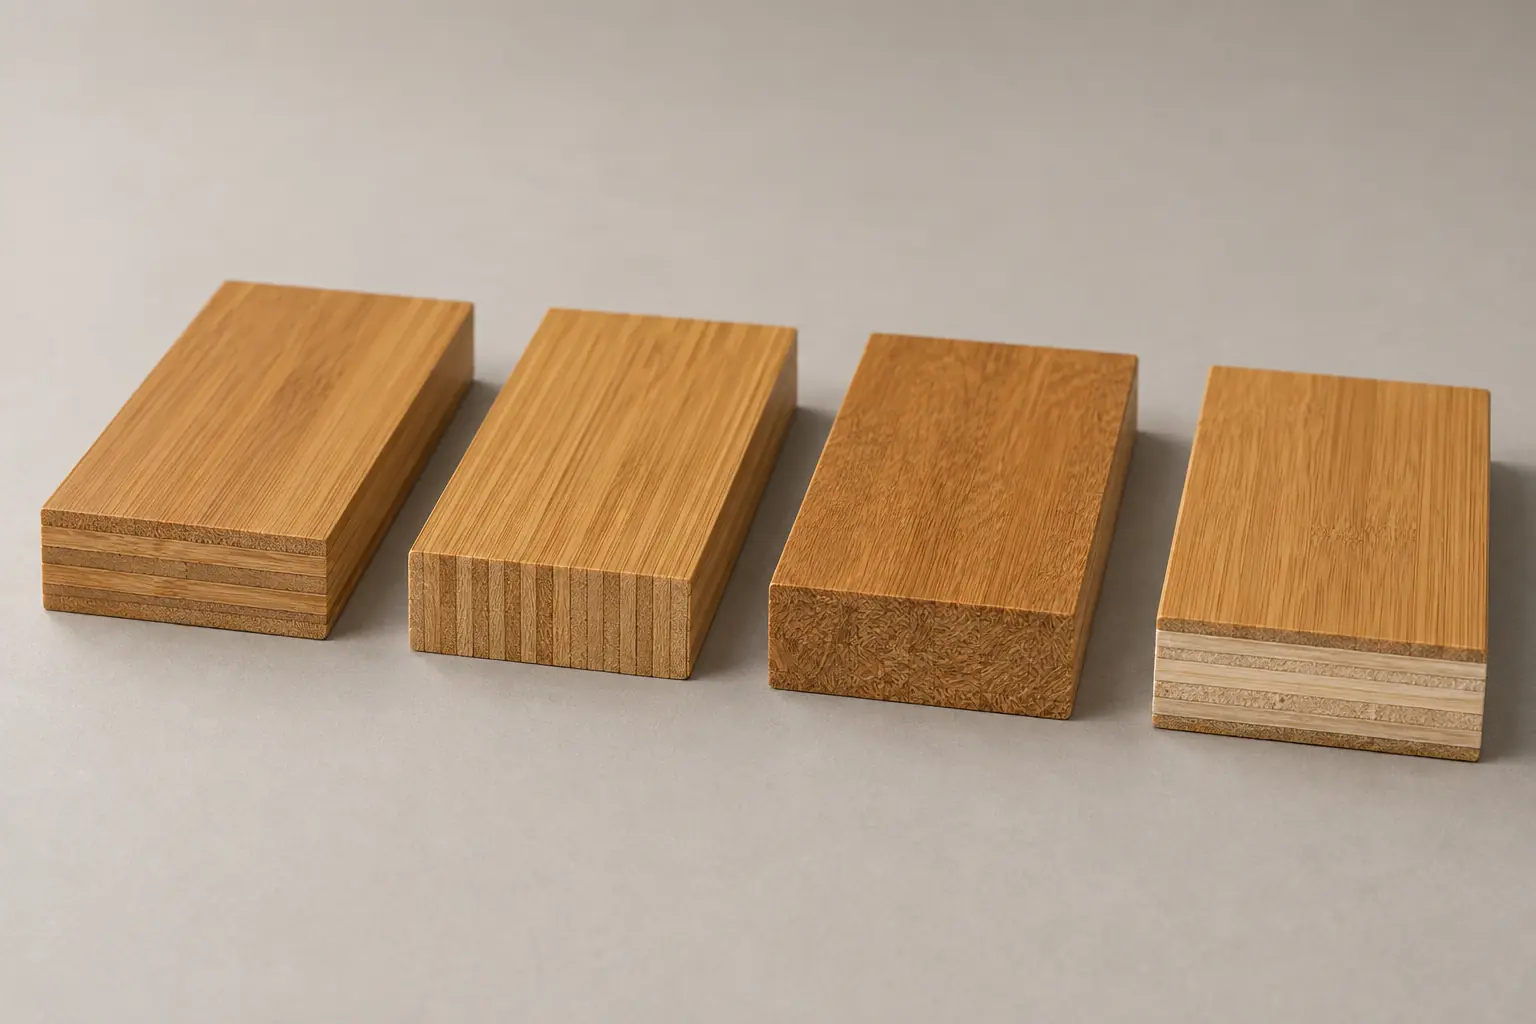
- Pozioma: widoczne są szerokie powierzchnie listew.
- Pionowa: listwy ustawia się na krawędzi przed laminowaniem.
- Strand-woven: wiązki lub rozdrobnione listwy łączy się żywicą i prasuje; nie jest to dosłowne tkanie włókiennicze.
- Wielowarstwowa: bambusowa warstwa użytkowa, rdzeń ze sklejki lub kompozytu i warstwa równoważąca.
- Naturalna, karbonizowana i barwiona: sposoby uzyskania barwy, nie osobne kategorie konstrukcyjne.
Produkcja krok po kroku
1. Wybór i kontrola dostarczanego bambusu
Określa się gatunek, dojrzałość, średnicę, grubość ścianki, prostoliniowość i stan wizualny. Kontrola obejmuje pęknięcia, przebarwienia, pleśń, owady i wady. Materiał powinien mieć numer partii łączący późniejsze zapisy i deski z dostawą surowca.
Nie istnieje jeden właściwy wiek dla wszystkich gatunków i procesów. Poproś o kryteria producenta oraz ich związek z proponowaną konstrukcją, zamiast poprzestawać na ogólnych deklaracjach wieku.
2. Cięcie poprzeczne i dzielenie
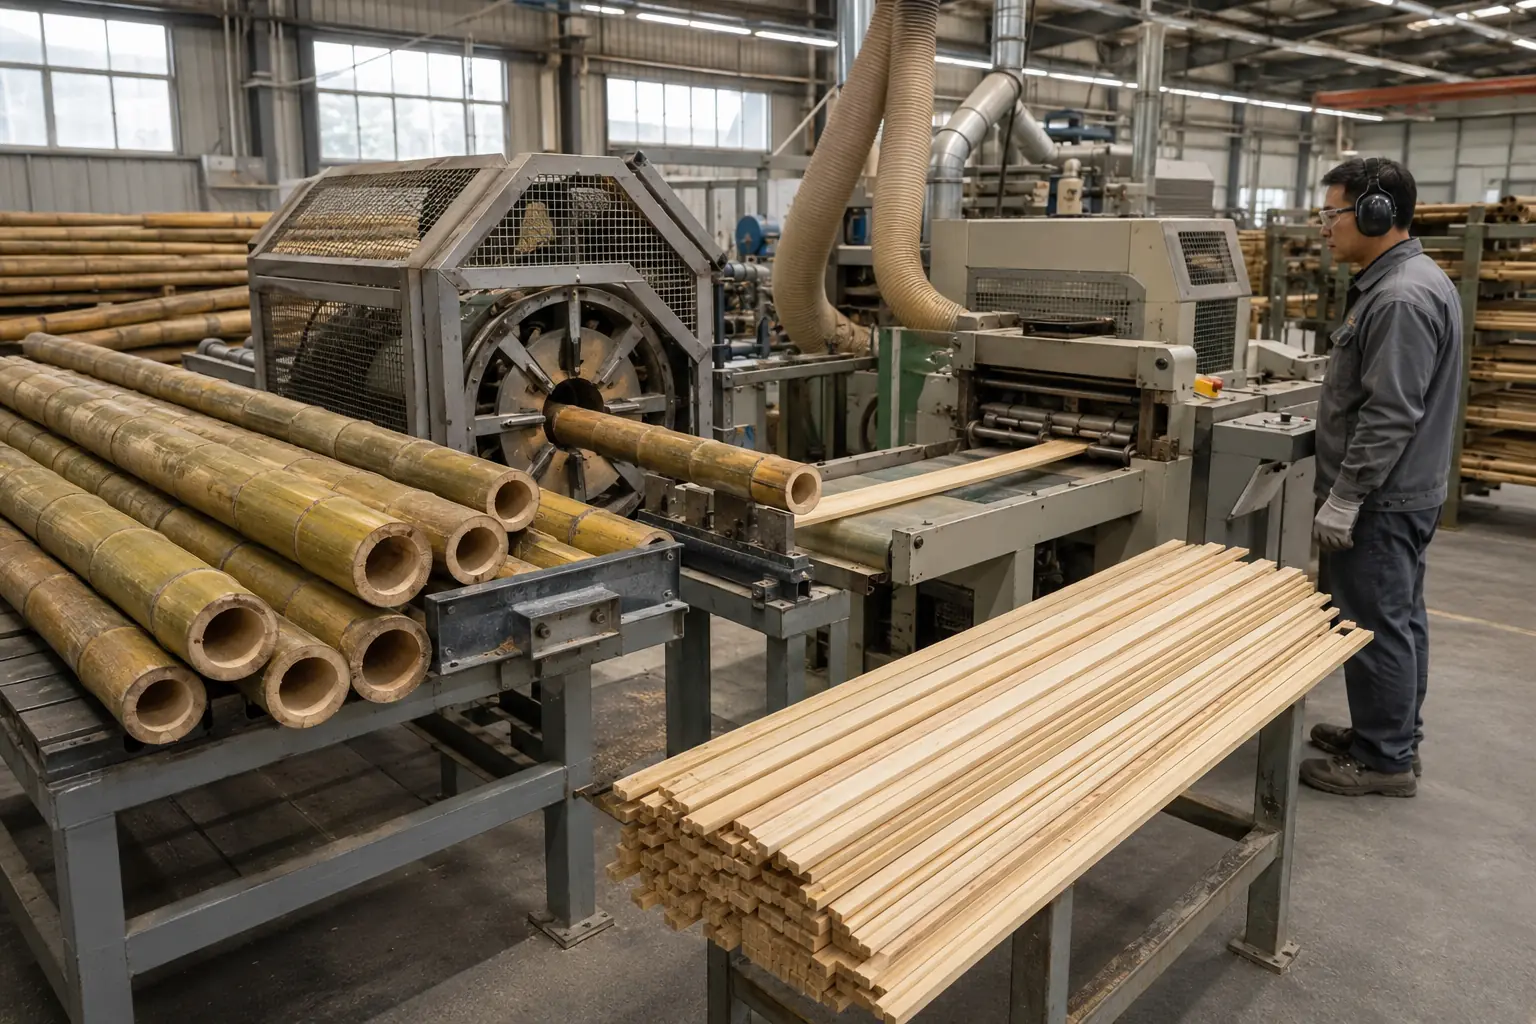
Łodygi tnie się na odcinki umożliwiające obróbkę i dzieli wzdłużnie. Liczba i szerokość części zależą od łodygi i produktu. Przegrody w węzłach oraz nieregularne fragmenty usuwa się lub przycina, aby równomiernie podawać materiał do maszyn.
Średnica i grubość ścianki zmieniają się wzdłuż łodygi: cięcie powinno równoważyć uzysk użytecznego materiału i dokładność wymiarową listew lub włókien.
3. Usuwanie warstw zewnętrznych i wewnętrznych
Twardą, woskowatą skórkę oraz bardziej miękką warstwę wewnętrzną usuwa się lub kalibruje. Listwy struga się do regularnych przekrojów prostokątnych. Jednolita szerokość i grubość ułatwiają obróbkę, suszenie i klejenie; zła geometria może powodować puste przestrzenie, słabe spoiny i nadmierną obróbkę.
4. Obróbka i uzyskanie barwy
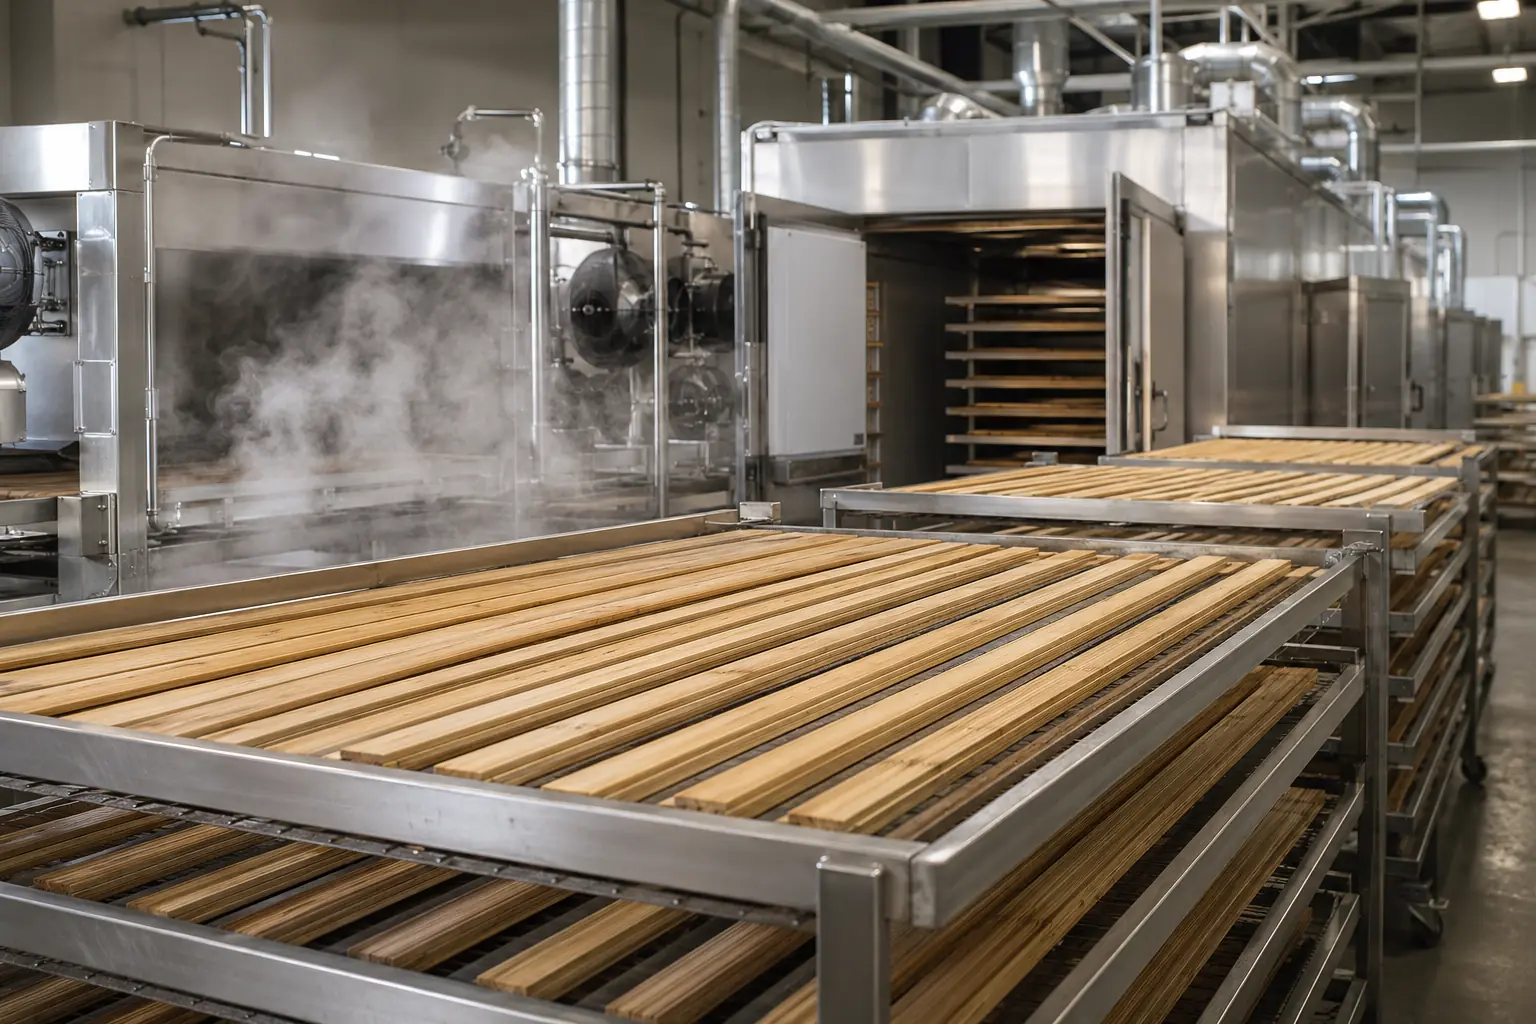
Stosuje się niekiedy ekstrakcję gorącą wodą, gotowanie, parę, wybielanie lub inne określone procesy. Ich cele obejmują usunięcie rozpuszczalnych cukrów i skrobi, oczyszczenie lub zmianę barwy. Chemia i kontrola są różne; nie ma uniwersalnej receptury.
Karbonizacja wykorzystuje ciepło i wilgoć do przyciemnienia materiału w jego przekroju. Czas i temperatura zmieniają też właściwości: nie można twierdzić, że zawsze poprawiają wytrzymałość, twardość czy odporność na wodę. Zatwierdź zakres barwy i poproś o dane konkretnego produktu.
5. Kontrolowane suszenie i kondycjonowanie
Po procesach mokrych listwy i włókna muszą osiągnąć wilgotność odpowiednią dla kleju, konstrukcji i zastosowania. Jednorodność partii jest równie ważna jak średnia. Zbyt wilgotny, suchy lub nierównomierny materiał może powodować problemy podczas klejenia, prasowania, obróbki, magazynowania i montażu.
Cel i dopuszczalne odchylenia należy zapisać w specyfikacji zgodnie z konstrukcją, procesem i klimatem docelowym. Producent powinien wskazać punkty pomiaru, przyrząd lub metodę suszarkową i postępowanie z elementami poza zakresem, zamiast podawać jedną wartość dla wszystkich produktów.
6. Dokładna obróbka i sortowanie
W laminatach wysuszone listwy struga się i sortuje według barwy, włókien i wad. Jednolita geometria ułatwia uzyskanie płaskich półfabrykatów i pewnych spoin. W strand-woven bambus rozwarstwia się lub rozdrabnia na podłużne wiązki, które suszy się i sortuje przed dodaniem żywicy.
Zasady sortowania określają wygląd. Naturalne różnice są normalne, lecz zakres barwy, węzłów, smug i powierzchni powinien być udokumentowany. Zatwierdź próbkę kilku desek, a nie jedną wyjątkowo jednolitą.
7. Klej, układanie i prasowanie
Materiał skleja się i układa zgodnie z wybranym systemem. Kontroluje się rodzaj i partię kleju, ilość naniesionego środka, czas otwarty, wilgotność, temperaturę, ciśnienie i utwardzanie. Wartości zależą od żywicy, grubości, konstrukcji i urządzeń: należą do specyfikacji procesu, nie ogólnej receptury.
| Proces | Przed prasą | Formowanie półfabrykatu | Ważne kontrole |
|---|---|---|---|
| Poziomy | Kalibrowane listwy | Szerokie powierzchnie zwykle równoległe do powierzchni podłogi, laminowane | Grubość, barwa, pokrycie klejem i wyrównanie |
| Pionowy | Kalibrowane listwy | Listwy na krawędzi sklejone obok siebie | Wymiary, zamknięcie spoin, prostoliniowość i rozkład barwy |
| Strand-woven | Rozwarstwione lub rozdrobnione podłużne wiązki | Pokryte lub nasycone żywicą, ukierunkowane i sprasowane | Przygotowanie, rozkład żywicy, gęstość, prasowanie i utwardzanie |
| Wielowarstwowy | Warstwa użytkowa, rdzeń i spód | Sklejony, zrównoważony układ | Grubość warstwy użytkowej, rdzeń, równowaga, przyczepność i klasyfikacja emisji |
Są to ogólne przebiegi. Fabryka może prasować kilkukrotnie, rozcinać duże półfabrykaty lub kupować produkty pośrednie. Poproś o mapę rzeczywistej konstrukcji, zamiast zakładać identyczną kolejność.
8. Kondycjonowanie po prasowaniu i kalibracja
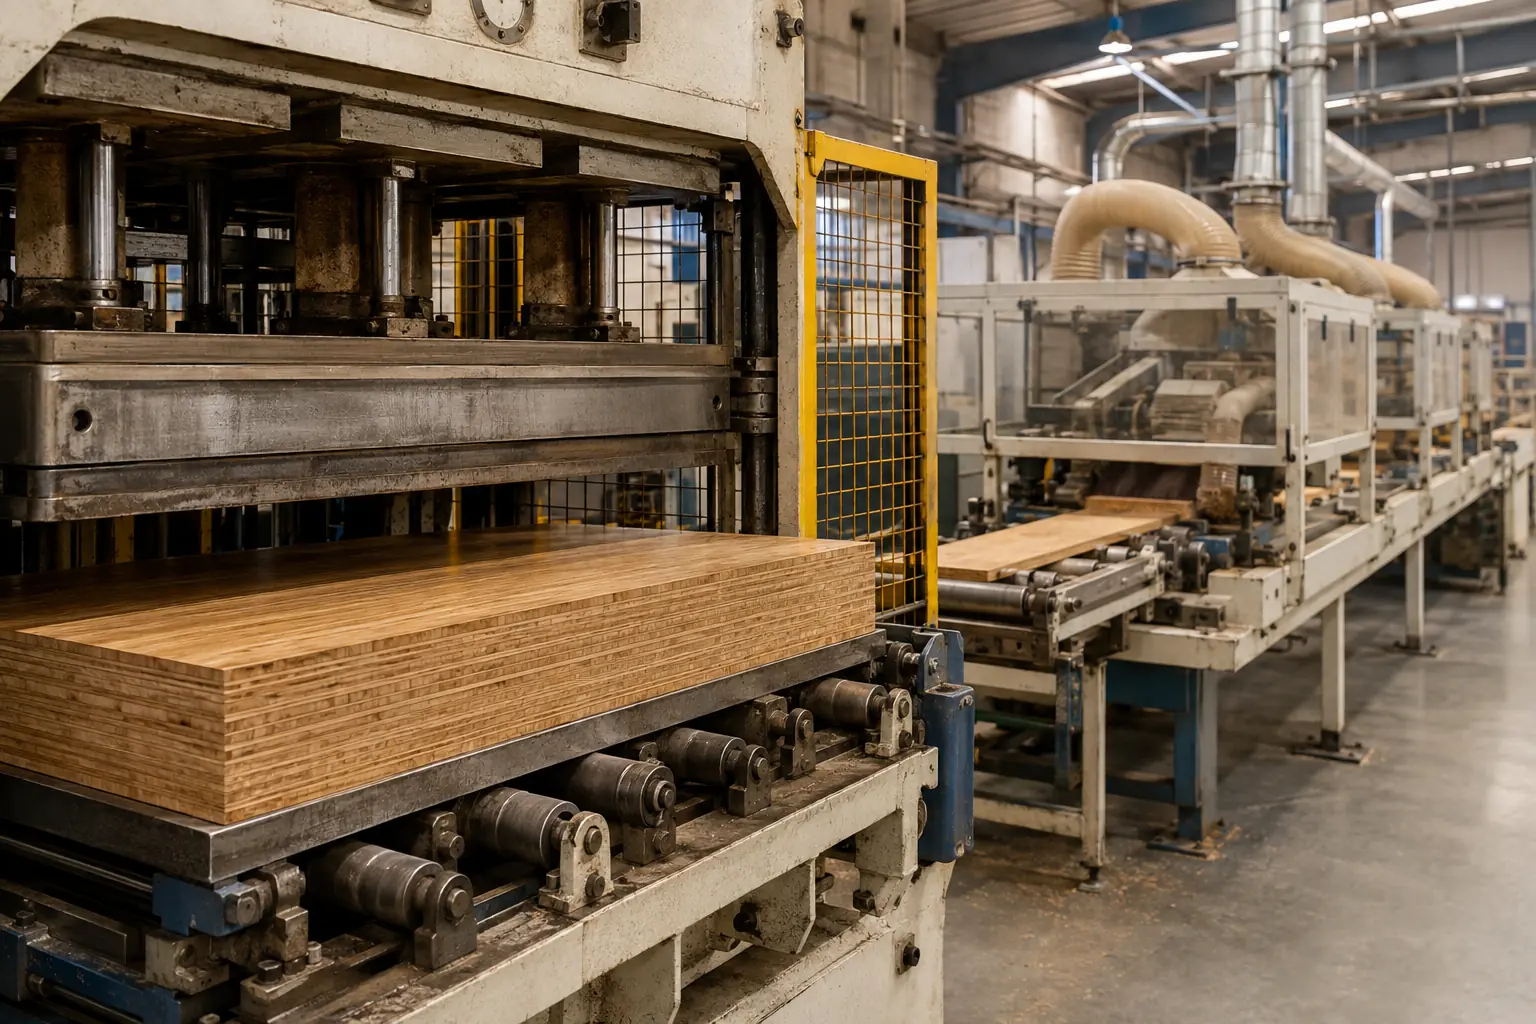
Półfabrykaty muszą ostygnąć, utwardzić się i wyrównać właściwości. Kondycjonowanie ogranicza gradienty temperatury i wilgotności przed obróbką. Piłowanie, struganie i szlifowanie pozwalają osiągnąć kontrolowaną grubość. Pominięcie tego etapu może zwiększyć ruchy materiału, niedokładności i wady.
9. Profilowanie desek
Półfabrykaty tnie się i obrabia, uzyskując proste krawędzie, pióro-wpust, click lub inne połączenie. Grubość, szerokość, prostoliniowość, prostokątność oraz geometria boków i końców decydują o dopasowaniu.
Sprawdź montaż kilku desek wzdłuż boków i na końcach. Dla profili własnościowych potwierdź uprawnienie do stosowania oraz dokładny system wskazany w ofercie.
10. Szlifowanie, barwienie i wykończenie fabryczne
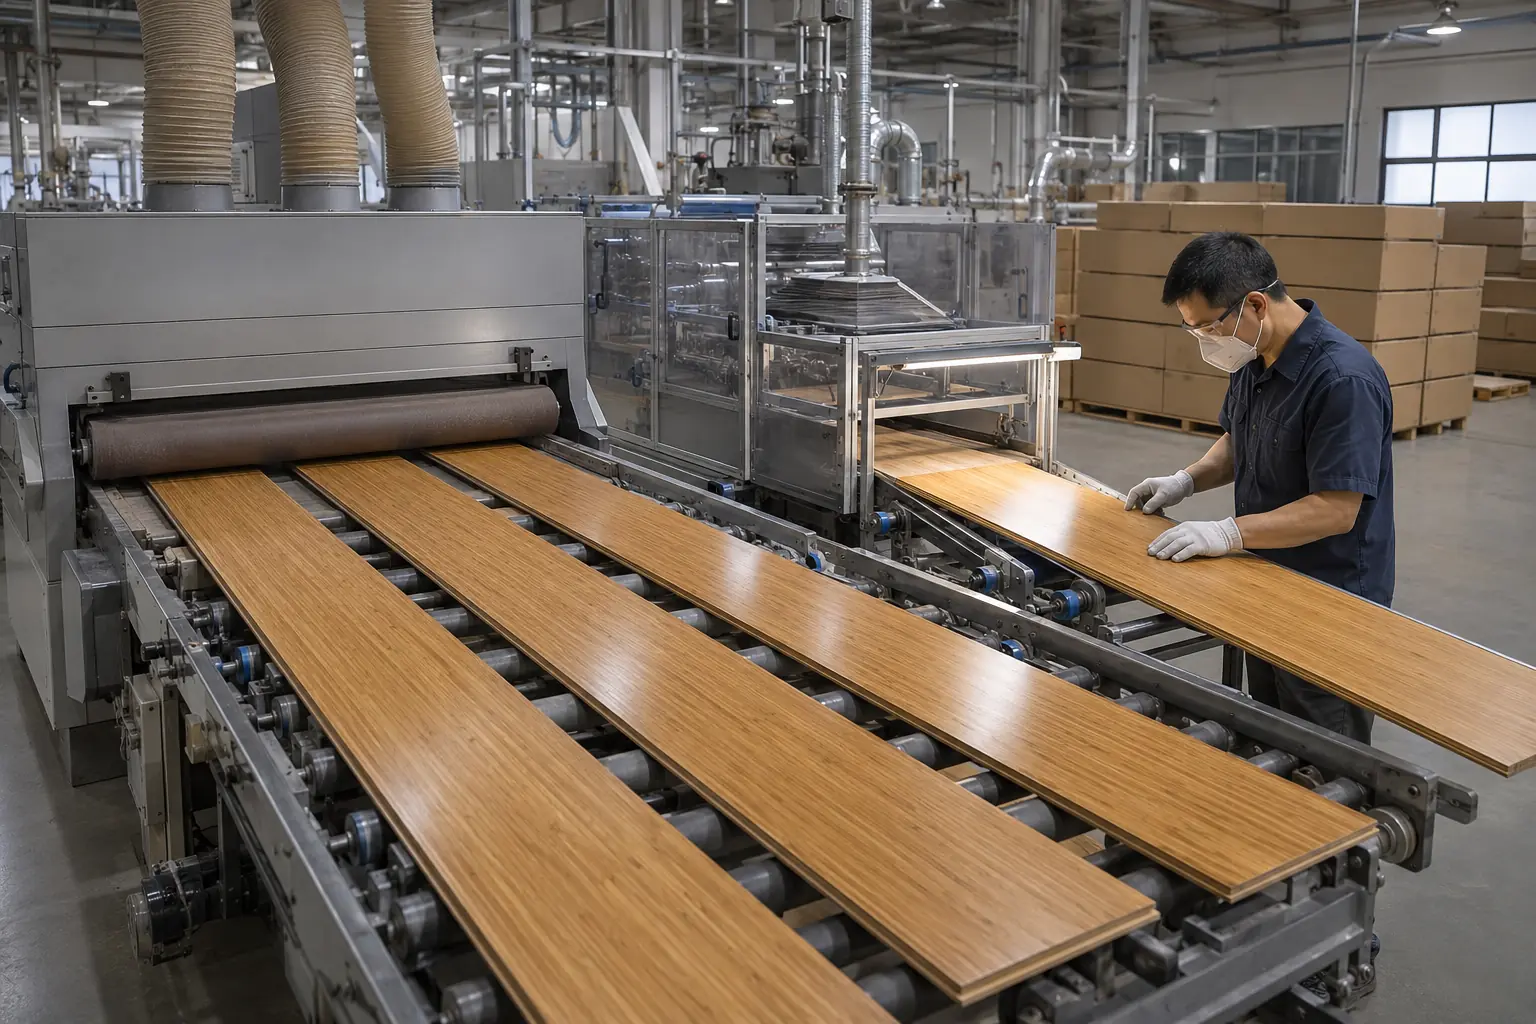
Szlifowanie przygotowuje powierzchnię; barwienie, szczotkowanie lub tłoczenie mogą zmieniać barwę i fakturę. Produkty wykończone fabrycznie otrzymują podkłady, warstwy pośrednie i powłokę końcową zgodną ze specyfikacją. Utwardzanie UV jest częste, lecz chemia, liczba warstw, dodatki i parametry są różne.
Określenia „komercyjna”, „wysoka odporność na zużycie” lub „odporna na zarysowania” wymagają określonej metody i wyników. Liczenie warstw nie dowodzi właściwości: porównaj cały system i badania produktu.
11. Sortowanie barwy, kontrola i pakowanie
Deski sortuje się i kontroluje względem specyfikacji: wymiary, płaskość, prostoliniowość, krawędzie, połączenia, zanieczyszczenia, ślady szlifowania, powłokę, barwę, wilgotność i zawartość kartonów. Przyczepność, zużycie, stabilność i emisje ocenia się za pomocą kontroli lub badań zgodnie z umową i rynkiem.
Opakowanie chroni długie, wykończone krawędzie i ogranicza zawilgocenie. Kartony powinny wskazywać SKU, barwę, partię i ilość; palety, narożniki, owijanie i załadunek kontenera trzeba dostosować do transportu.
Kontrole jakości właściwe dla podłogi
Poza kontrolami płyt potrzebne są sprawdzenia związane z montażem i wielokrotnym użytkowaniem powierzchni. Plan może obejmować:
- Identyfikację materiału, wady i identyfikowalność
- Wilgotność po obróbce, przed klejeniem i pakowaniem
- Wymiary listew i jednolite przygotowanie włókien
- Rodzaj kleju, ilość kleju lub żywicy i utwardzanie
- Gęstość półfabrykatu, gdy jest istotna
- Tolerancje długości, szerokości i grubości
- Płaskość, wygięcie, krzywiznę boczną, skręcenie i prostokątność
- Wymiary oraz badania połączeń
- Integralność spoin i rozwarstwienie według uzgodnionej metody
- Barwę, połysk, fakturę, szlifowanie i wady
- Przyczepność powłoki, twardość i zużycie według określonych metod
- Stabilność i reakcję na wilgoć, gdy są wymagane
- Analizy chemiczne lub emisje dla rynku docelowego
- Kartony, partię, kody, instrukcje i palety
ISO 21629-1:2021 dotyczy wymagań i badań podłóg bambusowych do wnętrz, obejmujących więcej niż twardość. Katalog ISO wskazywał status opublikowanej normy przy weryfikacji 6 października 2026 r. Normy, wydania i limity trzeba dobrać do rynku i umowy: samo przywołanie nie obejmuje automatycznie zastosowań zewnętrznych i nie potwierdza zgodności produktu.
Jak wybory procesowe zmieniają podłogę?
| Wybór | Możliwy wpływ | Weryfikacja kupującego |
|---|---|---|
| Układ poziomy lub pionowy | Rysunek, spoiny i konstrukcja | Przekrój, próbka i wymagania klejenia |
| Włókna i zagęszczanie | Gęstość, wygląd, obróbka i właściwości | Zapisy i badania fizyczne konkretnego produktu |
| Karbonizacja lub barwienie | Barwa i zachowanie materiału | Zatwierdzony zakres i dane porównawcze |
| Rdzeń wielowarstwowy | Równowaga, wymiary, klasyfikacja i montaż | Pełny układ warstw, dokumentacja rdzenia i emisji |
| Profil krawędzi | Metoda montażu i dopasowanie | Rysunek, licencja w stosownych przypadkach i próbny montaż |
| Powłoka | Wygląd, łatwość czyszczenia i zużycie | Specyfikacja i uzgodniona metoda badania |
Kleje, emisje i rynek docelowy
Różne żywice wymagają innych procesów oraz dają różne spoiny i emisje. „Ekologiczny klej”, „nietoksyczny” czy „zero formaldehydu” nie zastępują specyfikacji kleju i raportu rzeczywistej podłogi.
W USA wytyczne EPA dla kompozytowych produktów drewnianych wyjaśniają ramy TSCA Title VI. Weryfikacja źródeł oficjalnych z 6 października 2026 r. potwierdza, że bambusowe MDF, płyty wiórowe i sklejki spełniające odpowiednie definicje mogą podlegać przepisom; bambusowy fornir na MDF, płycie wiórowej lub rdzeniu z warstw drewna również może być regulowaną sklejką albo produktem laminowanym. Od 22 marca 2024 r. nieobjęte zwolnieniem produkty laminowane wymagają badań i certyfikacji przewidzianych dla sklejki z drewna liściastego. Zwolnienia PF/NAF wymagają spełnienia warunków i zachowania dokumentacji, a rdzenie objęte przepisami nadal podlegają wymaganiom. Ustal klasyfikację, role, daty i obowiązki dla dokładnej konstrukcji: nie ma ogólnego zwolnienia bambusu ani powszechnego obowiązku ponownego badania każdej gotowej podłogi. Inne rynki mają własne przepisy.
W przypadku FSC sprawdź posiadacza certyfikatu, zakres produktów i deklarację handlową. Bambus podłogowy jest uznaną kategorią, lecz logo nie obejmuje automatycznie wszystkich zamówień. Zobacz poradnik certyfikacji FSC.
Uproszczenia, których należy unikać
- „Naturalnie wodoodporna”: znaczenie mają konstrukcja, klej, powłoka, połączenia, montaż i ekspozycja.
- „Strand-woven zawsze twardszy niż drewno”: produkt i metoda są różne; porównaj rzeczywiste raporty.
- „Karbonizacja zwiększa wytrzymałość”: ciepło zmienia barwę i właściwości zależnie od procesu.
- „Lity oznacza jeden kawałek”: zwykle łączy się listwy lub włókna.
- „Wszystkie podłogi wielowarstwowe mają ten sam rdzeń”: materiały, warstwy i równowaga są różne.
- „Więcej warstw lakieru daje dłuższą trwałość”: poza liczbą liczą się chemia, grubość, utwardzanie i wyniki.
- „Bambus jest zawsze zrównoważony”: łańcuch dostaw i deklaracje środowiskowe wymagają dowodów.
Najczęściej zadawane pytania
Jak powstaje podłoga bambusowa?
Łodygi stają się listwami lub włóknami, które poddaje się obróbce, suszy i sortuje. Są laminowane, zagęszczane lub łączone z rdzeniem. Następnie wykonuje się kondycjonowanie, profile, szlifowanie, wykończenie, kontrolę i pakowanie.
Z jakich materiałów jest zbudowana?
Z laminowanych listew, włókien z żywicą albo warstwy bambusu i rdzenia konstrukcyjnego. Kleje i powłoki również są częścią produktu.
Czym różni się układ poziomy od pionowego?
Oba zwykle wykorzystują listwy: w poziomym szerokie powierzchnie są równoległe do powierzchni podłogi, w pionowym listwy stoją na krawędzi. Zmieniają się rysunek i geometria.
Jak powstaje strand-woven?
Podłużne wiązki rozwarstwia się, suszy, pokrywa żywicą, układa i prasuje. Półfabrykat następnie kondycjonuje się, tnie, profiluje, szlifuje i wykańcza. Procesy i właściwości są różne.
Czy karbonizacja zmienia materiał?
Tak, ciepło i wilgoć zmieniają barwę i mogą zmieniać właściwości. Nie zakładaj uniwersalnej poprawy; porównaj dane i zatwierdzony zakres barwy.
Czy wszystkie podłogi powstają tak samo?
Nie. Konstrukcje i fabryki różnią się obróbką, klejem, prasowaniem, kondycjonowaniem, profilami i wykończeniem.
Wykorzystaj znajomość procesu do lepszych pytań
Wyjdź poza zdjęcie: jaki materiał trafia do prasy, jak kontroluje się wilgotność i przyczepność, jak sprawdza się połączenia, które raporty obejmują model oraz jak sortuje się i identyfikuje partie?
Przejdź do poradnika oceny producentów podłóg bambusowych. Fujian Xianxu Bamboo & Wood Co., Ltd. oferuje wsparcie B2B dla indywidualnych programów produktów bambusowych i drewnianych. Prześlij konstrukcję, wymiary, zastosowanie, ilość, rynek i wymagane badania przez stronę kontaktową. Możliwość wykonania i przebieg produkcji trzeba potwierdzić dla projektu przed wyceną.